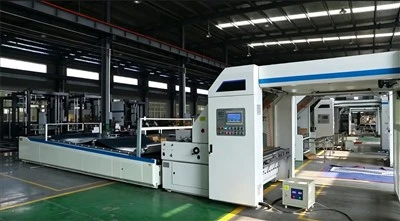
Οι γραμμές κατασκευής κυματοειδών χαρτονιών υψηλής ταχύτητας-και οι εγκάρσιες εγκοπές NC-σκόρερ αντιμετωπίζουν συχνά σοβαρά σημεία συμφόρησης-των-γραμμών κατά τη διάρκεια χειροκίνητου ή ημι{4}}χειρισμού φύλλων. Ενααυτόματο κυματοειδές φύλλο κάτω στοίβαξης επιλύει αυτούς τους περιορισμούς στην παραγωγή ενσωματώνοντας συγχρονισμένες πλατφόρμες ανελκυστήρων πολλαπλών{0}}ζωνών, μεταφορέων μεταβλητής-ταχύτητας στεγανοποίησης και ενεργών μονάδων τετραγωνισμού με σερβοκινητήρα-. Λειτουργώντας χωρίς να καταστρέψουν τα μαξιλαράκια αναρρόφησης κενού ή τις μηχανικές σιαγόνες σφιγκτήρα, οι σύγχρονες συσκευές κάτω στοίβαξης επιτυγχάνουν συνεχείς ταχύτητες στοίβαξης που ξεπερνούν τα 250 έως 300 μέτρα ανά λεπτό, ενώ εξαλείφουν τη σύνθλιψη των γωνιών, την παραμόρφωση του αυλού και τη μουτζούρα του μελανιού στα υψηλά- φύλλα γραφικών.

1. Εισαγωγή και Βιομηχανικό Πλαίσιο
IΣτη σύγχρονη κατασκευή κυματοειδούς συσκευασίας, η αποδοτικότητα των εγκαταστάσεων περιορίζεται αυστηρά από την πιο αργή μηχανική μονάδα σε όλη τη γραμμή παραγωγής. Οι σύγχρονες γραμμές κυματοειδών,-ελεγχόμενων εγκάρσιων κοπτικών με υπολογιστή (NC Cutters) και-φακέλων flexo υψηλής ταχύτητας-κόλλες μπορούν να παράγουν εκατοντάδες-κόψεις ακριβείας ανά λεπτό. Ωστόσο, ο χειρισμός, η επιβράδυνση, ο τετραγωνισμός και η στοίβαξη αυτών των φύλλων υψηλής ταχύτητας στην έξοδο αντιπροσωπεύει μία από τις πιο απαιτητικές λειτουργικές προκλήσεις στις σύγχρονες μονάδες μετατροπής χαρτιού.
Ενααυτόματο κυματοειδές φύλλο κάτω στοίβαξηςείναι ένα βαρύ-σύστημα χειρισμού και στοίβαξης υλικών βαρέως τύπου, τοποθετημένο ακριβώς πίσω από τον εγκάρσιο κόφτη μιας γραμμής αυλάκωσης ή μιας μηχανής μετατροπής. Ο βασικός μηχανικός στόχος του είναι να λαμβάνει-κυματοειδείς σανίδες κοπής υψηλής ταχύτητας, να διαχέει με ασφάλεια την κινητική τους ενέργεια, να τις ταξινομεί σε ακριβή επικαλυπτόμενα ρεύματα, να τετραγωνίζει τις άκρες τους σε άψογα ορθογώνια τετράγωνα και να εκφορτώνει πλήρεις στοίβες παλετών σε μεταφορείς κατάντη με ρολό παραγωγής.
Σε αντίθεση με τα αρθρωτά βιομηχανικά ρομπότ ή τα συστήματα συλλογής{0}}και-του σκελετού που έχουν σχεδιαστεί για το χειρισμό μεμονωμένων διπλωμένων κουτιών, ένα downstacker λειτουργεί βάσει μιας αρχής συνεχούς στοίβαξης-υποβοηθούμενης από τη βαρύτητα στρώματος-. Έχει σχεδιαστεί για να επεξεργάζεται ακατέργαστες, επίπεδες, μη διαμορφωμένες κυματοειδείς σανίδες που κυμαίνονται από ευαίσθητα μικρο-φλάουτα (όπως E, F και N φλάουτα) έως βαρύ-διπλό-τοίχωμα (5-) και τριπλό{{12}τοίχωμα (7-στρώσεις). Για τους διευθυντές εργοστασίων, τους διευθυντές επιχειρήσεων και τους μηχανικούς συσκευασίας, η κατανόηση της μηχανικής αρχιτεκτονικής, των λειτουργικών παραμέτρων και της μακροπρόθεσμης οικονομικής απόσβεσης των αυτόματων αποθηκών είναι απαραίτητη για το ξεκλείδωμα της αδρανούς χωρητικότητας της μονάδας.
2. Λειτουργικά τρωτά σημεία χειροκίνητης και συμβατικής στοίβαξης
Η λειτουργία μιας γραμμής κυματοειδούς χαρτονιού υψηλής χωρητικότητας-χωρίς αυτοματοποιημένο ενσωματωμένο downstacker δημιουργεί άμεσες λειτουργικές ευπάθειες που υποβαθμίζουν τη Γενική Αποτελεσματικότητα Εξοπλισμού (OEE), διογκώνουν τα ποσοστά σκραπ πρώτων υλών και αυξάνουν την εργατική ευθύνη.
2.1 Κατασκευαστική βλάβη αυλού και σύνθλιψη γωνίας
Όταν τα κομμένα κυματοειδές φύλλα εξέρχονται από ένα σταυροκόφτη-NC με γραμμικές ταχύτητες μεταξύ 180 και 300 μέτρων ανά λεπτό, διαθέτουν σημαντική κινητική ενέργεια. Σε ρυθμίσεις χειροκίνητης λήψης ή βασικούς στατικούς πίνακες συλλήψεων, οι εισερχόμενες κεφαλίδες φύλλων προσκρούουν απευθείας σε άκαμπτα μηχανικά backstops. Αυτή η πρόσκρουση προκαλεί σοβαρή σύνθλιψη της μπροστινής ακμής, παραμόρφωση γωνίας και τοπική κατάρρευση του αυλού. Οι κατεστραμμένες άκρες της πλακέτας δημιουργούν σοβαρά σφάλματα τροφοδοσίας όταν τα φύλλα επεξεργάζονται στη συνέχεια μέσω αυτόματων φακέλων-κόλλησης ή κοπτικών κοπτικών-, προκαλώντας συχνές εμπλοκές του μηχανήματος, απρογραμμάτιστο χρόνο διακοπής λειτουργίας και χαμένους κύκλους παραγωγής.
2.2 Ποσοστά μουτζουρίσματος μελανιού και απορριμμάτων καλλυντικών
Σε εφαρμογές εκτύπωσης flexo και ενσωματωμένης μετατροπής, το μελάνι ή το προστατευτικό βερνίκι που εφαρμόζεται στην επάνω επένδυση του κυματοειδούς φύλλου συχνά δεν στεγνώνει ή σκληραίνει πλήρως τη στιγμή της εκφόρτισης. Ο παραδοσιακός χειροκίνητος χειρισμός ή οι επιθετικοί μηχανικοί βραχίονες σύσφιξης ασκούν τοπική πίεση στην επιφάνεια του φύλλου. Η τριβή, η πίεση των δακτύλων ή τα σημάδια της βεντούζας γλιστρούν πάνω στο υγρό μελάνι, προκαλώντας γρατσουνιές, κηλίδες και ορατές καλλυντικές γρατσουνιές. Σε εφαρμογές συσκευασίας λιανικής λιανικής πώλησης υψηλών-γραφικών, ακόμη και μικρές επιφανειακές ατέλειες έχουν ως αποτέλεσμα την απόρριψη παρτίδων και το σύνολο των απορριμμάτων υλικού.
Οι ανθρώπινοι χειριστές αντιμετωπίζουν φυσικά όρια όσον αφορά το πόσο γρήγορα μπορούν να σηκώνουν, να ευθυγραμμίζουν και να στοιβάζουν βαριά κυματοειδές φύλλα χειροκίνητα. Καθώς οι διαστάσεις των φύλλων ή οι ταχύτητες γραμμής αυξάνονται, τα χειροκίνητα συνεργεία καταπονούνται γρήγορα. Για να αποφευχθούν καταστροφικές εμπλοκές στην τροφοδοσία, οι επόπτες των εργοστασίων αναγκάζονται τακτικά να μειώνουν το γκάζι των αυλακώσεων υψηλής-ταχύτητας στο 50% ή 60% της ονομαστικής χωρητικότητας σχεδιασμού τους. Αυτός ο τεχνητός περιορισμός ταχύτητας σπαταλά εκατομμύρια δολάρια σε επενδύσεις κεφαλαίου εξοπλισμού και αυξάνει δραματικά την κατανάλωση ενέργειας ανά χίλια τετραγωνικά μέτρα (MSF) παραγόμενης σανίδας.
2.4 Εργονομικοί κίνδυνοι και εργατικές υποχρεώσεις
Η χειροκίνητη στοίβαξη φύλλων απαιτεί από τους εργαζόμενους να εκτελούν επαναλαμβανόμενες κινήσεις ανύψωσης, συστροφής και προσέγγισης χιλιάδες φορές ανά βάρδια. Ο χειρισμός βαριών σεντονιών διπλού-τοίχου προκαλεί ακραία εμβιομηχανική πίεση στην οσφυϊκή μοίρα της σπονδυλικής στήλης και στους ώμους. Αυτή η χειρωνακτική ένταση οδηγεί σε υψηλή εναλλαγή εργαζομένων, χρόνιους επαναλαμβανόμενους τραυματισμούς λόγω καταπόνησης (RSIs), αυξημένες απουσίες και αυξημένα ασφάλιστρα αποζημίωσης των εργαζομένων.
3. Βασικές Μηχανικές Αρχιτεκτονικές και Υπο-Συναρμολογήσεις
Ένα αυτόματο κυματοειδές κάτω στοίβαγμα είναι ένα-ηλεκτρο-πολλαπλών αξόνων μηχανικό σύστημα που αποτελείται από πέντε βαριά ενσωματωμένα υπο-συστήματα που λειτουργούν υπό τον έλεγχο του κύριου PLC.
Μεταφορέας βότσαλου
Μονάδα ευθυγράμμισης
Πλατφόρμα στοίβαξης
Σύστημα Μεταφορέων
3.1 Σύστημα τροφοδοσίας πολλαπλών σταδίων και μεταφορέα βότσαλου
Ο μεταφορέας τροφοδοσίας λαμβάνει μεμονωμένες-προς- πλάκες κοπής απευθείας από το εγκάρσιο μαχαίρι. Για τη διαχείριση των υψηλών ταχυτήτων εισόδου, η τροφοδοσία κατανέμεται σε πολλαπλές ζώνες μεταφοράς που οδηγούνται από κινητήρες μεταβλητής συχνότητας (VFD) ή σερβοκινητήρες AC.
- Ζώνη 1 (Δημιουργία κενού):Λειτουργεί ελαφρώς πιο γρήγορα από την ταχύτητα γραμμής για να τραβήξει φυσικό διαχωρισμό μεταξύ των διαδοχικών κομμένων σανίδων.
- Ζώνη 2 (Shingling/Επιβράδυνση):Λειτουργεί με ένα κλάσμα της ταχύτητας γραμμής, αναγκάζοντας τις εισερχόμενες μπροστινές άκρες της σανίδας να γλιστρούν απαλά κάτω από τις προηγούμενες ακμές, σχηματίζοντας ένα συνεχές, επικαλυπτόμενο ρεύμα "βότσαλα". Αυτό το φαινόμενο βλάστησης μειώνει τη γραμμική ταχύτητα μεταφοράς έως και 70%, ενώ διατηρεί την ίδια απόδοση μάζας, αποτρέποντας την πρόσκρουση της σανίδας υψηλής-ταχύτητας.
- Βοήθεια υποπίεσης:Οι φυσητήρες κενού μεγάλου-όγκου κάτω από διάτρητες συνθετικές ζώνες κρατούν τα φύλλα επίπεδα, αποτρέποντας τις ελαφριές-μικρο-σανίδες φλάουτου να ανυψώνονται ή να παρασύρονται λόγω αεροδυναμικής αντίστασης αέρα.
3.2 Ενεργός σερβομηχανισμός-Μονάδα τετραγωνισμού και ευθυγράμμισης
Για να δημιουργήσετε τέλεια τετραγωνισμένα, τούβλα-όπως φορτία παλετών, το κάτω στοίβαγμα ενσωματώνει έναν ενεργό μηχανισμό τετραγωνισμού της πλευράς και του άκρου.
- Πλαϊνά κουπιά ευθυγράμμισης:Πνευματικές ή σερβοκίνητες πλευρικές πλάκες-πραγματοποιούν συνεχές, απαλό χτύπημα- υψηλής συχνότητας στις πλευρές της στοίβας της σανίδας που πέφτει.
- Μηχανοκίνητο Backstop:Ένα ρυθμιζόμενο, βαρύ-ατσάλινο στοπ απορροφά την υπολειπόμενη προς τα εμπρός ορμή του στραγγιστού ρεύματος. Η θέση backstop προσαρμόζεται αυτόματα μέσω της κίνησης του κινητήρα σύμφωνα με το ενεργό μήκος φύλλου παραγγελίας που έχει προγραμματιστεί στον ελεγκτή.
- Διαχωριστές πολλαπλών- εξόδων:Για παραγγελίες που εκτελούνται πολλαπλά (π.χ., δύο ή τρεις πλευρικές κορδέλες-με-πλευρικές κομμένες ταυτόχρονα σε όλο το πλάτος χαρτιού), οι ανεξάρτητοι διαχωριστές λωρίδων και οι μεσαίες πλάκες τετραγωνισμού εκτείνονται αυτόματα για να διατηρούν τις γειτονικές στοίβες διαχωρισμένες και τέλεια ευθυγραμμισμένες.
3.3 Ψαλίδι-Πλατφόρμα στοίβαξης ανελκυστήρα
Η βάση της ζώνης στοίβαξης είναι ένα-ψαλίδι βαρέως τύπου-πλατφόρμα ανύψωσης που ανυψώνεται και κατεβαίνει από σερβοκινητήρες υψηλής-ροπής ή βαρείς υδραυλικούς κυλίνδρους.
- Χωρητικότητα φορτίου:Κατασκευασμένο με ενισχυμένα δομικά χαλύβδινα κανάλια για την υποστήριξη συνεχών στατικών φορτίων που κυμαίνονται από 3.000 kg έως πάνω από 5.000 kg.
- Φωτογραφία-Ηλεκτρική παρακολούθηση ύψους:Μια σειρά οπτικών αισθητήρων λέιζερ παρακολουθεί την ακριβή επάνω θέση του σωρού της πλακέτας συσσώρευσης. Καθώς εισέρχονται νέα φύλλα, η πλατφόρμα χαμηλώνει σταδιακά σε μικρο-βήματα.
- Ελάχιστο ύψος πτώσης:Διατηρώντας την απόσταση μεταξύ του ιμάντα εκκένωσης και της κορυφής της στοίβας κάτω από 50 mm, εξαλείφεται η παγίδευση αέρα μεταξύ των φύλλων, εμποδίζοντας τα φύλλα να επιπλέουν, να ολισθαίνουν ή να απομακρυνθούν- από την ευθυγράμμιση.
3.4 Υψηλή-Ποδιά διακοπής χωρίς διακοπή-ταχύτητας (Catch Grid)
Για να επιτραπεί η αδιάλειπτη συνεχής παραγωγή κατά τη διάρκεια της εκφόρτισης στοίβας ή των αλλαγών παραγγελιών, το downstacker χρησιμοποιεί μια πνευματική ή σερβο{0}}ενεργοποιούμενη ποδιά αναχαίτισης (ονομάζεται επίσης catch fingers ή προσωρινό πλέγμα δέκτη).
- Όταν μια στοίβα φτάσει στο ύψος του στόχου ή τον αριθμό φύλλων, τα δάχτυλα λαβής εκτείνονται οριζόντια σε λιγότερο από 0,5 δευτερόλεπτα μέσα στο θάλαμο στοίβαξης.
- Τα εισερχόμενα φύλλα με βότσαλα συσσωρεύονται στην κορυφή της ποδιάς τομής, ενώ η κύρια πλατφόρμα ψαλιδιού κατεβαίνει γρήγορα στο επίπεδο του δαπέδου, εκτοξεύει την τελική στοίβα στη γραμμή τροφοδοσίας και ανεβαίνει ξανά για να δεχτεί τον αναπτυσσόμενο σωρό.
- Στη συνέχεια, τα δάχτυλα λαβής ανασύρονται, μεταφέροντας απρόσκοπτα το προσωρινό σωρό στην κύρια πλατφόρμα του ανελκυστήρα χωρίς να μειώνεται η ταχύτητα λειτουργίας του κυματοειδούς για ένα δευτερόλεπτο.
3.5 Ηλεκτρικοί κύλινδροι και μεταφορείς αλυσίδας εξόδου
Μόλις ο ανελκυστήρας φτάσει στη χαμηλότερη θέση του, οι ενσωματωμένες μηχανοκίνητες αλυσίδες ή βαρέως{0}}μεταφορείς κυλίνδρου από χάλυβα οδηγούν την ολοκληρωμένη στοίβα οριζόντια έξω από την κυψέλη στοίβαξης. Το φορτίο μεταφέρεται απρόσκοπτα σε περιφερειακά συστήματα μεταφοράς με κατεύθυνση προς αυτόματο δέσιμο, τέντωμα περιτύλιξης ή χώρους τοποθέτησης αποθήκης.

4. Downstacker vs. Robotic Arm Palletizer: Τεχνική σύγκριση
Οι ομάδες μηχανικών εγκαταστάσεων αξιολογούν συχνά τις λειτουργικές διαφορές μεταξύ ενός ενσωματωμένου αυτόματου κάτω στοίβαξης και ενός αρθρωτού ρομποτικού βραχίονα παλετοποιητή. Ενώ και τα δύο συστήματα αυτοματοποιούν το χειρισμό υλικών, εξυπηρετούν εντελώς διαφορετικές θέσεις και λειτουργικούς ρόλους μέσα σε μια εγκατάσταση κυματοειδούς μετατροπής.
Ενώ ένα αυτόματο downstacker έχει σχεδιαστεί ειδικά για το χειρισμό ακατέργαστων, επίπεδων κυματοειδών φύλλων ακριβώς πίσω από το αυλάκι ή τον κόφτη, οι εγκαταστάσεις που επεξεργάζονται συσκευασμένα, τελειωμένα κουτιά RSC κατάντη αναπτύσσονται συχνά ειδικάαυτόματορομποτικές παλετοποιητέςστο τέλος των γραμμών δίπλωσης και κόλλησής τους.
| Μηχανική Παράμετρος | Ενσωματωμένο αυτόματο Downstacker | Παλετοποιητής αρθρωτού ρομποτικού βραχίονα | Στρατηγικός Αντίκτυπος Παραγωγής |
| Χειρισμός πρωτογενούς υλικού | Ακατέργαστα, επίπεδα, ασχηματισμένα κυματοειδές φύλλα. πολυ-χάρτινες κορδέλες | Σφραγισμένα κουτιά αποστολής RSC, πτυσσόμενα χαρτοκιβώτια, πλαστικές θήκες | Το Downstacker χειρίζεται ακατέργαστο απόθεμα φύλλων. Ρομπότ χειρίζεται τελειωμένα κουτιά |
| Μηχανισμός χειρισμού | Συνεχής βαρύτητα-υποβοηθούμενη στοίβα στρώματος με ενεργό τετραγωνισμό | Άκρο-των-πλάκες κενού βραχίονα, μηχανικοί πλευρικοί σφιγκτήρες ή πιρούνια | Το Downstacker εξαλείφει την πίεση σύσφιξης της επιφάνειας και τα σημάδια αναρρόφησης |
| Μέγιστη Ταχύτητα Λειτουργίας | Έως 250 – 300 μέτρα/λεπτό (συνεχής ροή ρεύματος) | 10 – 25 κύκλοι επιλογής-και-τοποθέτησης ανά λεπτό | Τα Downstackers παρέχουν δραματικά υψηλότερη ογκομετρική απόδοση |
| Κίνδυνος ελαττώματος επιφάνειας | Μηδενική επαφή κενού ή σφιγκτήρα. πλήρης υποστήριξη ζώνης κάτω | Υψηλές δυνάμεις αναρρόφησης ή σύσφιξης εφαρμόζονται απευθείας σε επιφάνειες | Το Downstacker αποτρέπει το γδάρσιμο μελανιού σε υγρά εκτυπωμένα φύλλα flexo- |
| Stack Edge Precision | Το ενεργό πλάγιο-πάτημα διατηρεί τις τετράγωνες στοίβες εντός ±1,0 mm | Επαναληψιμότητα τοποθέτησης εντός ±0,2 mm έως ±0,5 mm ανά λαβή | Το Downstacker κατασκευάζει τέλεια τετράγωνα μπλοκ για αυτόματες κολλητές |
| Χωρητικότητα ωφέλιμου φορτίου | Τα βαριά ψαλιδιακά τραπέζια χειρίζονται συνεχόμενα φορτία έως και 5.000 kg | Το τέλος-του-εργαλειακού φορτίου του βραχίονα περιορίζεται σε 100 kg – 300 kg ανά κίνηση | Το Downstacker διαχειρίζεται αβίαστα μεγάλα-φορτία φύλλων υψηλής χωρητικότητας |
| Απαίτηση ίχνους | Γραμμική εν σειρά διάταξη (μήκος 12 έως 22 μέτρα ανάλογα με το πλάτος) | Κλειστό κελί ασφαλείας (15 έως 30 τετραγωνικά μέτρα) | Το Downstacker ενσωματώνεται απευθείας-στην γραμμή με τις τροφοδοσίες κοπής |
| Πολυπλοκότητα συντήρησης | Βαριά βιομηχανικά VFD, AC servo, πνευματικά, υδραυλικά | Πλανητικά κιβώτια ταχυτήτων ακριβείας, ελεγκτές κίνησης πολλαπλών-αξόνων | Οι κάτω στοίβακτες μπορούν να εξυπηρετηθούν από τυπικό προσωπικό συντήρησης εγκαταστάσεων |
5. Περιεκτική-Βήμα προς-Βήμα λειτουργική ροή εργασίας
Η κατανόηση της ακριβούς αλληλουχίας των μηχανικών λειτουργιών δείχνει πώς ένας σύγχρονος downstacker επιτυγχάνει αξιοπιστία ανοχής σε σφάλματα στη μέγιστη ταχύτητα γραμμής.
- Εισαγωγή και διαχωρισμός φύλλων:Τα κομμένα φύλλα αφήνουν τον σταυρό NC-κόφτη σε πλήρη ταχύτητα γραμμής (έως 300 m/min). Η πρώτη ζώνη μεταφοράς τροφοδοσίας επιταχύνεται ελαφρά για να τραβήξει ένα σκόπιμα κενό μεταξύ των φύλλων.
- Βότσαλα και επιβράδυνση:Τα φύλλα εισέρχονται στη δευτερεύουσα ζώνη επιβράδυνσης όπου μειώνονται οι ταχύτητες του ιμάντα. Το μπροστινό άκρο κάθε φύλλου γλιστράει ομαλά κάτω από το οπίσθιο άκρο του προηγούμενου φύλλου, σχηματίζοντας ένα επικαλυπτόμενο ρεύμα από βότσαλα.
- Σταθεροποίηση κενού:Οι θαλάμοι κενού από πάνω ή κάτω από{0}}ζώνες ασκούν αρνητική πίεση για να διατηρούν τα ελαφριά ή στρεβλά φύλλα επίπεδα και σταθερά στους ιμάντες.
- Ελεγχόμενη εναπόθεση στρώσης:Το έρπητα ρεύμα γλιστράει από τη μύτη παράδοσης και πέφτει απαλά στην πλατφόρμα του ανελκυστήρα ή στη βάση της ξύλινης παλέτας.
- Συνεχής ενεργός τετραγωνισμός:Τα πλαϊνά πτερύγια που κινούνται με σερβο{0}}εκτελούν συνεχές πλευρικό χτύπημα στις άκρες των πασσάλων, ενώ η μπροστινή πρόσθια ακμή ακουμπά στο μηχανοκίνητο πίσω στοπ, κλειδώνοντας την ευθυγράμμιση εντός ±1,0 mm.
- Παρακολούθηση ύψους και βήμα-Κατέβασμα:Οι αισθητήρες φωτογραφίας λέιζερ{0}}μετρούν συνεχώς τη συσσώρευση στοίβας, ενεργοποιώντας την πλατφόρμα του ανελκυστήρα να χαμηλώνει με ομαλές μικρο-αυξήσεις για να διατηρείται ένα σταθερό ύψος πτώσης (<50 mm).
- Ενεργοποίηση ολοκλήρωσης στοίβας:Μόλις φτάσει το προγραμματισμένο όριο μέτρησης φύλλων ή ύψους στοίβας (π.χ. 1800 mm), το κύριο PLC ξεκινά την αυτόματη σειρά αλλαγής σειράς-.
- Εισαγωγή πιάσιμου δακτύλου:Τα δάχτυλα πνευματικής ανακοπής υψηλής-ταχύτητας πυροβολούν προς τα εμπρός κάτω από τη μύτη τροφοδοσίας σε λιγότερο από 0,5 δευτερόλεπτο, πιάνοντας τα εισερχόμενα φύλλα χωρίς παύση της γραμμής αυλάκωσης.
- Ταχεία εκφόρτιση στοίβας:Ο κύριος ανελκυστήρας κατεβαίνει γρήγορα στο επίπεδο του εδάφους με 0,25 m/s. Τα ενσωματωμένα κρεβάτια κυλίνδρων ενεργοποιούνται, οδηγώντας την τελική στοίβα στον μεταφορέα μεταφοράς εξόδου σε λιγότερο από 6 δευτερόλεπτα.
- Επαναφορά πλατφόρμας & Βιογραφικό κύκλου:Η πλατφόρμα του ανελκυστήρα ανεβαίνει με μεγάλη ταχύτητα, εμπλέκεται στην κάτω πλευρά της προσωρινής στοίβας που συγκρατείται από τα δάχτυλα της λαβής και την ανασηκώνει ελαφρά. Τα δάχτυλα λαβής ανασύρονται, αποκαθιστώντας την κανονική λειτουργία στοίβαξης του ανελκυστήρα.
6. Τεχνικές Προδιαγραφές και Παράμετροι Επιλογής
Κατά τον καθορισμό ενός αυτόματου υποστρώματος για μια αναβάθμιση εργοστασίου κυματοειδούς υλικού ή εγκατάσταση σε πράσινο πεδίο, οι ομάδες μηχανικών πρέπει να αξιολογήσουν αρκετές κρίσιμες παραμέτρους για να ταιριάξουν τις δυνατότητες του μηχανήματος με τις απαιτήσεις της εγκατάστασης:
6.1 Πλάτος εργασίας (Μορφή μηχανής)
Το πλάτος του μηχανήματος πρέπει να ταιριάζει ή να υπερβαίνει το μέγιστο πλάτος επένδυσης του κυματοειδούς ανάντη. Τα κοινά τυπικά πλάτη περιλαμβάνουν:
- 1800 mm (70 ίντσες) & 2200 mm (86 ίντσες):Τυπικά μεγέθη για γραμμές μετατροπής μεσαίου πλάτους-και ειδικών μικρο-αυλωτών αυλακώσεων.
- 2500 mm (98 ίντσες) & 2800 mm (110 ίντσες):Μορφές βαρέως τύπου-για εργοστάσια κατασκευής χαρτονιού εμπορευματοκιβωτίων μεγάλου-όγκου.
- 3300 mm (130 ίντσες):Εξαιρετικά-μορφές σχεδιασμένες για jumbo κυματοειδείς μηχανές που παράγουν-φύλλα βιομηχανικής συσκευασίας μεγάλου μεγέθους.
6.2 Πολλαπλές-Δυνατότητες στοίβαξης
Οι σύγχρονοι κυματοειδείς μηχανές εκτελούν τακτικά πολλαπλά πλάτη παραγγελιών σε έναν ιστό χαρτιού. Ένας-κάτω στοίβαγμα υψηλής απόδοσης πρέπει να διαθέτει ανεξάρτητους τετραγωνικούς διαχωριστές πολλαπλών-λωρίδων (με δυνατότητα στοίβαξης 2-out, 3-out ή 4-out) με μηχανοκίνητη εγκάρσια τοποθέτηση για την ταυτόχρονη διαχείριση των ροών διαχωρισμένων φύλλων.
6.3 Αρχιτεκτονική κίνησης ανελκυστήρα: Υδραυλική έναντι όλων-Σερβοδίσκος
- Υδραυλική ανύψωση ψαλιδιού:Χρησιμοποιεί βαρείς υδραυλικούς κυλίνδρους και μονάδες ισχύος υγρών. Παρέχει τεράστια ανυψωτική ικανότητα-με χαμηλότερο αρχικό κόστος, αλλά απαιτεί συνεχή συντήρηση υγρών, περιορισμό διαρροής λαδιού και παρακολούθηση θερμοκρασίας.
- Όλη η-Σερβομηχανική μονάδα δίσκου:Χρησιμοποιεί ιμάντες χρονισμού βαρέως- ή αλυσίδες ανύψωσης που κινούνται από σερβοκινητήρες ακριβείας AC. Παρέχει μηδενικό κίνδυνο μόλυνσης από λάδι (κρίσιμο για τις εγκαταστάσεις συσκευασίας τροφίμων-), καταναλώνει έως και 35% λιγότερη ηλεκτρική ενέργεια και προσφέρει εξαιρετική ακρίβεια τοποθέτησης.

7. Οικονομική αιτιολόγηση και Μοντέλο 5ετούς Συνολικού Κόστους Ιδιοκτησίας (TCO)
Για να δικαιολογήσει την κεφαλαιουχική δαπάνη (CapEx) για ένα αυτόματο downstacker, η διαχείριση του εργοστασίου πρέπει να κατασκευάσει ένα λεπτομερές οικονομικό μοντέλο που να αντικατοπτρίζει την άμεση εξοικονόμηση εργατικού δυναμικού, τη μείωση του σκραπ και τη διευρυμένη απόδοση της γραμμής.
7.1 Υποθέσεις εγκατάστασης βασικής γραμμής
- Λειτουργικό Πρόγραμμα:2 βάρδιες την ημέρα, 5 ημέρες την εβδομάδα, 50 εβδομάδες το χρόνο (4.000 ώρες λειτουργίας/έτος).
- Τρέχουσα ταχύτητα συμφόρησης:Η ταχύτητα αυλάκωσης περιορίστηκε στα 130 μέτρα/λεπτό λόγω περιορισμών χειροκίνητης εκφόρτωσης.
- Ανάρτηση-Ταχύτητα αυτοματισμού:Η ταχύτητα γραμμής αυξήθηκε στα 220 μέτρα/λεπτό με ενσωματωμένο downstacker.
- Χειροκίνητη στελέχωση:3 χειριστές χειροκίνητης εκφόρτωσης ανά βάρδια (6 χειριστές συνολικά σε 2 βάρδιες) με πλήρως επιβαρυμένο κόστος εργασίας 30,00 $/ώρα ανά χειριστή.
7.2 Ανάλυση οικονομικών επιπτώσεων
Άμεση Μείωση Εργασίας:
-
Ένα αυτόματο downstacker απαιτεί μόνο 0,5 ισοδύναμο χειριστή ανά βάρδια (ένας μόνος επόπτης που παρακολουθεί δύο γειτονικές αυτοματοποιημένες γραμμές).
-
Ετήσιες αποθηκευμένες ώρες:5 χειριστές x 2.000 ώρες/έτος=10.000 ώρες άμεσης εργασίας εξοικονομούνται ετησίως.
-
Ετήσια άμεση εξοικονόμηση εργασίας:10.000 ώρες x 30,00 $/ώρα =300.000 $ / έτος.
Απορρίμματα υλικού και μείωση ελαττωμάτων:
-
Η εξάλειψη της σύνθλιψης των άκρων και της μουτζούρας μελανιού μειώνει τα ποσοστά σκραπ φύλλων φυτών από 2,5% σε 0,5%.
-
Για μια εγκατάσταση αυλάκωσης που παράγει 5.000.000 $ σε ετήσια παραγωγή πρώτης ύλης, μια μείωση των απορριμμάτων κατά 2,0% αποδίδει100.000 $ / έτοςσε εξοικονόμηση ταινιών και μεσαίου κόστους.
Αξία επέκτασης χωρητικότητας:
-
Η αύξηση της ταχύτητας γραμμής από 130 m/min σε 220 m/min αντιπροσωπεύει αύξηση 69% στη συνολική παραγωγή τετραγωνικών μέτρων χωρίς αύξηση του εργοστασιακού αποτυπώματος ή προσθήκη πρωτογενούς εξοπλισμού.
Σύγκριση συνολικού κόστους ιδιοκτησίας (TCO) 5 ετών
|
Οικονομική Κατηγορία |
Χειροκίνητη λειτουργία στοίβαξης (Σύνολο 5 ετών) |
Automatic Downstacker System (Σύνολο 5 ετών) |
|
Αρχική Επένδυση Κεφαλαίου (CapEx) |
15.000 $ (Βασικά τραπέζια Catcher) |
260.000 $ (Μηχανή με το κλειδί στο χέρι και τροφοδοσία) |
|
Άμεσο κόστος εργασίας (4% ετήσιος πληθωρισμός) |
$1,950,000 |
325.000 $ (Καταχωρημένη παρακολούθηση) |
|
Κόστος σκραπ και ελαττωματικών υλικών |
$625,000 |
$125,000 |
|
Προληπτική Συντήρηση & Ανταλλακτικά |
$20,000 |
$45,000 |
|
Κατανάλωση Ηλεκτρικής Ενέργειας |
$10,000 |
$30,000 |
|
Συνολικό κόστος ιδιοκτησίας 5 ετών (TCO) |
$2,620,000 |
$785,000 |
Υπολογισμός περιόδου απόσβεσης:
-
CapEx συστήματος με το κλειδί στο χέρι: $260,000
-
Ετήσια καθαρή λειτουργική εξοικονόμηση:300.000 $ (εργασία) + 100.000 $ (σκραπ) - 9.000 $ (διαφορά συντήρησης/ενέργειας) =391.000 $ / έτος
-
Απλή περίοδος απόσβεσης: $260,000 / $391,000 = 0,66 έτη (περίπου. 8.0 μήνες)
8. Industry 4.0 Integration, Safety Standards and Maintenance
Η επίτευξη μακροπρόθεσμης-λειτουργικής αξιοπιστίας απαιτεί την ενσωμάτωση του downstacker στο ψηφιακό οικοσύστημα της μονάδας, διατηρώντας παράλληλα αυστηρά πρωτόκολλα ασφάλειας και συντήρησης:
8.1 Συστήματα Βιομηχανικού Ελέγχου και Επικοινωνία MES
Τα σύγχρονα downstackers λειτουργούν ως έξυπνοι κόμβοι στο εργοστασιακό δίκτυο.
- Πρωτόκολλα Fieldbus:Επικοινωνεί μέσω PROFINET, EtherNet/IP ή EtherCAT με μαχαίρια NC upstream και κύριους ελεγκτές κυματοειδών για να συγχρονίζει άμεσα τις ταχύτητες του ιμάντα κατά την επιτάχυνση και την επιβράδυνση γραμμής.
- Αυτόματη ρύθμιση παραγγελίας:Ενσωματώνεται απευθείας με το Manufacturing Execution System (MES) ή το λογισμικό ERP του εργοστασίου. Όταν ξεκινά μια νέα εργασία, στοχεύστε τα ύψη στοίβας, τις διαστάσεις των φύλλων, τις διαμορφώσεις πολλαπλών λωρίδων-και τις ποσότητες παραγγελιών αυτόματα, εξαλείφοντας τα σφάλματα χειροκίνητης ρύθμισης του χειριστή.
- Τέλος-της-ενοποίησης γραμμής:Ενώ το inline downstacker χειρίζεται-τη στοίβαξη φύλλων υψηλής ταχύτητας ακριβώς πίσω από το μαχαίρι αυλάκωσης, οι διαχειριστές εγκαταστάσεων που στοχεύουν στον πλήρη αυτοματισμό εγκαταστάσεων μπορούν να συνδυάσουν αυτήν τη διαδικασία με το downstreamρομποτικά συστήματα παλετοποίησης χαρτοκιβωτίων σε σταθμούς συσκευασίας τελικών κουτιών.
8.2 Συμμόρφωση με την ασφάλεια (Πρότυπα CE / OSHA)
Επειδή οι κάτω στοίβες περιλαμβάνουν βαριές κινούμενες πλατφόρμες ανελκυστήρων και-μηχανικά εξαρτήματα υψηλής ταχύτητας, είναι υποχρεωτικά αυστηρά συστήματα ασφαλείας:
- Φωτεινές κουρτίνες ασφαλείας:Οπτικές κουρτίνες φωτός πολλαπλών-ακτίνων περιβάλλουν την περιοχή εκφόρτισης στοίβας, διακόπτοντας αυτόματα την κίνηση του μηχανήματος εάν κάποιος χειριστής σπάσει την περίμετρο.
- Μηχανικές κλειδαριές ασφαλείας:Τα διπλά μάνδαλα ασφαλείας-βαρέως τύπου κλειδώνουν την πλατφόρμα του ψαλιδιού-ανυψώνουν μηχανικά κάθε φορά που το προσωπικό συντήρησης εισέρχεται κάτω από το πλαίσιο του ανελκυστήρα.
- Ε-Διακοπή ενσωμάτωσης:Τα κυκλώματα διακοπής έκτακτης ανάγκης είναι συνδεδεμένα στον κύριο βρόχο του ρελέ ασφαλείας σε ολόκληρη τη γραμμή αυλάκωσης.
8.3 Δομημένο Πρόγραμμα Προληπτικής Συντήρησης
Ένα αυστηρό σχέδιο προληπτικής συντήρησης αποτρέπει την απροσδόκητη διακοπή λειτουργίας και παρατείνει τη διάρκεια ζωής του μηχανήματος:
- Καθημερινή επιθεώρηση (Επίπεδο χειριστή):Καθαρίστε τη σκόνη και τα υπολείμματα χαρτιού από τους οπτικούς αισθητήρες ύψους και τις πλάκες ανακλαστήρα λέιζερ χρησιμοποιώντας πεπιεσμένο αέρα. Επιθεωρήστε τους πνευματικούς ρυθμιστές πίεσης και τους διαχωριστές νερού-λαδιού.
- Εβδομαδιαία συντήρηση:Ελέγξτε την τάση, την παρακολούθηση και τη φθορά της επιφάνειας στους ιμάντες βότσαλου και τους ιμάντες αναρρόφησης κενού. Φυσήξτε τη συσσώρευση σκόνης μέσα στις πλευρικές-γραμμικές ράγες του μηχανισμού τετραγωνισμού.
- Μηνιαία συντήρηση:Εφαρμόστε γράσο υψηλής απόδοσης-σε αλυσίδες μετάδοσης κίνησης ανελκυστήρα, τους δακτυλίους περιστροφής του ψαλιδιού-και τα κύρια ρουλεμάν. Επιθεωρήστε τη στάθμη του υδραυλικού υγρού, τις συνδέσεις των εύκαμπτων σωλήνων και τις ενδείξεις φίλτρων (για υδραυλικά μοντέλα).
- Τριμηνιαία/ετήσιος έλεγχος:Εκτελέστε ένα πλήρες αντίγραφο ασφαλείας του έργου PLC. Ελέγξτε τη βαθμονόμηση σε όλους τους άξονες του σερβοκωδικοποιητή, μετρήστε τη φθορά των φρένων στους κινητήρες του ανελκυστήρα και επαληθεύστε τη σωστή λειτουργία όλων των κλειδαριών ασφαλείας και των φωτοκουρτινών.
Αναβάθμιση σε ένααυτόματο κυματοειδές φύλλο κάτω στοίβαξηςμετατρέπει ένα σοβαρό πρόβλημα διαχείρισης υλικού σε ένα εξαιρετικά αυτοματοποιημένο,{0}}λειτουργικό περιουσιακό στοιχείο υψηλής απόδοσης. Διατηρώντας τη δομική ακεραιότητα των φύλλων, προστατεύοντας τις τυπωμένες επιφάνειες και διατηρώντας συνεχείς ταχύτητες παραγωγής κατά τις αλλαγές παραγγελιών, οι σύγχρονες μοντέρνες μονάδες παραγωγής προσφέρουν απαράμιλλη απόδοση παραγωγής και γρήγορη απόσβεση κεφαλαίου για σύγχρονες εργασίες μετατροπής κυματοειδούς χαρτιού.